
Un echipaj care montează un ecran de 55 de inchi într-un birou nou lovește de fiecare dată același perete. În spatele gips-cartonului nu există cherestea, ci doar un știft de oțel ușor, iar suportul a sosit cu șuruburi pentru lemn #8. În decurs de o săptămână, afișajul se lasă și șuruburile se rotesc în găuri supradimensionate.
Știfturile metalice sunt perfect găuribile, dar regulile se schimbă complet de la structura din lemn. Versiunea scurtă: factorul limitator este rareori burghiul. Ceea ce decide dacă peretele rămâne sănătos este ecartamentul știftului, cât de mult oțel eliminați de pe bandă, cât de departe se află orificiul de flanșă și ce element de fixare intră înapoi în el. Fă-le corect pe cele patru, iar o partiție de calibru 20 va purta un afișaj, un cazan sau o serie de dulapuri fără plângere.
Calibratorul este primul lucru de verificat
Știfturile din oțel formate la rece sunt vândute pe gabarit, iar gabaritul merge înapoi în funcție de grosime: cu cât numărul este mai mare, cu atât oțelul este mai subțire. Un știft de calibrul 25 se îndoaie sub presiunea mâinii, în timp ce un știft de calibrul 12 este un material structural care va toci un bit ieftin în câteva secunde. Două știfturi pot arăta identice din față și pot diferi de trei ori în grosimea peretelui, deci confirmați calibrul înainte de a alege un dispozitiv de fixare sau o dimensiune a găurii pilot.
Un șubler digital costă mai puțin decât o cutie de șuruburi și rezolvă problema cu un strop de capăt tăiat expus. Acolo unde știftul este deja acoperit, un magnet plus testul de rezistență la lumină vă spune dacă sunteți pe un material despărțitor de calibrul 25 sau 20 sau pe un material structural de calibrul 16 și mai greu.
| Ecartament cu crampoane | Grosimea nominală | Datorie tipică | Abordare practică de fixare |
|---|---|---|---|
| 25 ga | 0,018 in | Compartiment interior nestructural | Șurub pentru gips-carton, cu vârf ascuțit, cu filet fin |
| 20 ga | 0,033 in | Compartiment interior, placare usoara | Auto-găurire #6 până la #8, filet fin |
| 18 cal | 0,043 in | Încadrare structurală ușoară | Autoforare #8 cu un punct #2 |
| 16 cal | 0,054 in | Încadrarea peretelui portant | Autoforare de la #10 la #12 |
| 14 cal | 0,068 in | Încadrare structurală, cu sarcină mare | Orificiul pilot, apoi #12 până la #14 |
| 12 cal | 0,097 in | Încadrare structurală grea | Orificiu pilot, apoi șurub autofiletant |
Cât oțel puteți îndepărta în siguranță
Fiecare gaură dintr-o pânză de știfturi este o mică deducere din capacitatea sa. O singură gaură de 1/4 inch centrată într-o bandă de calibrul 20 este în mod normal inofensivă. Un grup de găuri de 1 inch de-a lungul aceluiași știft, sau o gaură care se strecoară în flanșă, este locul în care ramele încep să se încline și rosturile de gips-carton încep să se crape.
Ghidarea structurală pentru oțelul format la rece pune un plafon pe găurile de țesătură nearmate la aproximativ jumătate din adâncimea știftului și, în general, nu mai mult de aproximativ 2-1/2 inci, oricare dintre acestea este mai mică. Găurile trebuie să fie centrate în bandă, cu o margine clară față de flanșă și trebuie să fie distanțate, mai degrabă decât aliniate într-un rând vertical. Materialul pentru flanșă și colț ar trebui lăsat singur.
Diametrul maxim neîntărit al găurii în funcție de adâncimea știftului
Pe un știft portant, nu citiți acele cifre ca permisie. Acolo unde o pătrundere de serviciu este inevitabil, un inginer va solicita în mod normal o placă de armare sau un pantof cu tije, mai degrabă decât o gaură mai mare.
Alegerea dispozitivului de fixare potrivit pentru conexiune
Alegerea elementelor de fixare urmează mai degrabă conexiunea decât știftul. Trei familii acoperă aproape fiecare loc de muncă pe un perete cu cadru metalic, iar calea de decizie este scurtă.
- Ce atasezi?
- Metal pe metal (șină, suport, clemă): șurub autoforant, șaibă tip pan sau hexagonal, de la #8 la #10
- Placă pe metal (gips-carton, înveliș, panou): vârf ascuțit cu fir fin pe calibrul 25; auto-forare pe calibrul 20 și mai greu
- Dispozitiv greu (afișaj, dulap, încălzitor de apă): prin țesătură cu un șurub mecanic și un șurub de metal sau un șurub autoforant nr. 12 cu o șaibă lipită
- Cât de gros este oțelul?
- Calibrul 25 până la 20: fără orificiu pilot, presiune ușoară, viteză mică
- Calibrul 18 până la 16: orificiu pilot numai pentru diametre mai mari sau un adevărat punct de foraj #2
- Ecartament de la 14 la 12: mai întâi orificiul pilot, apoi un șurub de mașină autofiletant cu punctul #3
Șuruburile autoforante sunt implicite pentru lucrările metal pe metal. Își poartă propriul vârf de găurire, își taie propria gaură și formează un fir într-o singură trecere, motiv pentru care un #8 sau #10 cu un vârf #2 se ocupă de conexiuni de pistă la știft, clip-la-stud și stud-la-stud din oțel de calibre 20 până la 16.
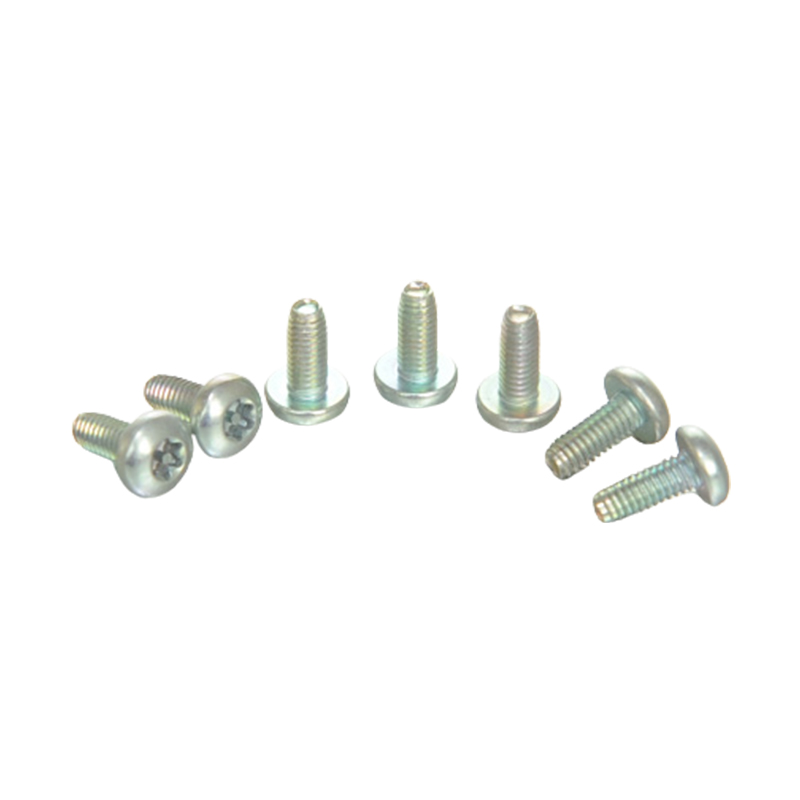
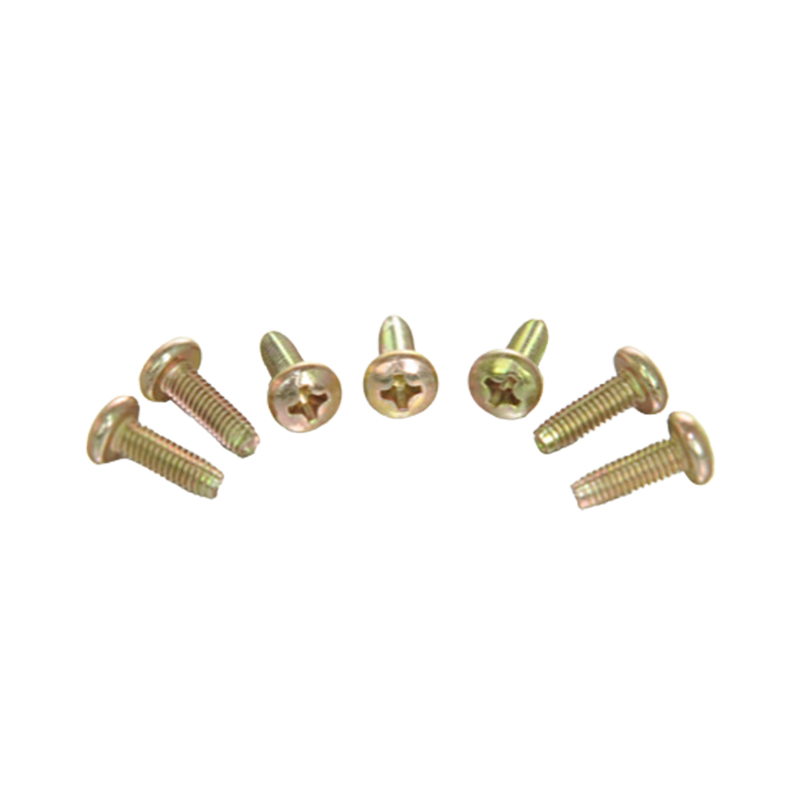
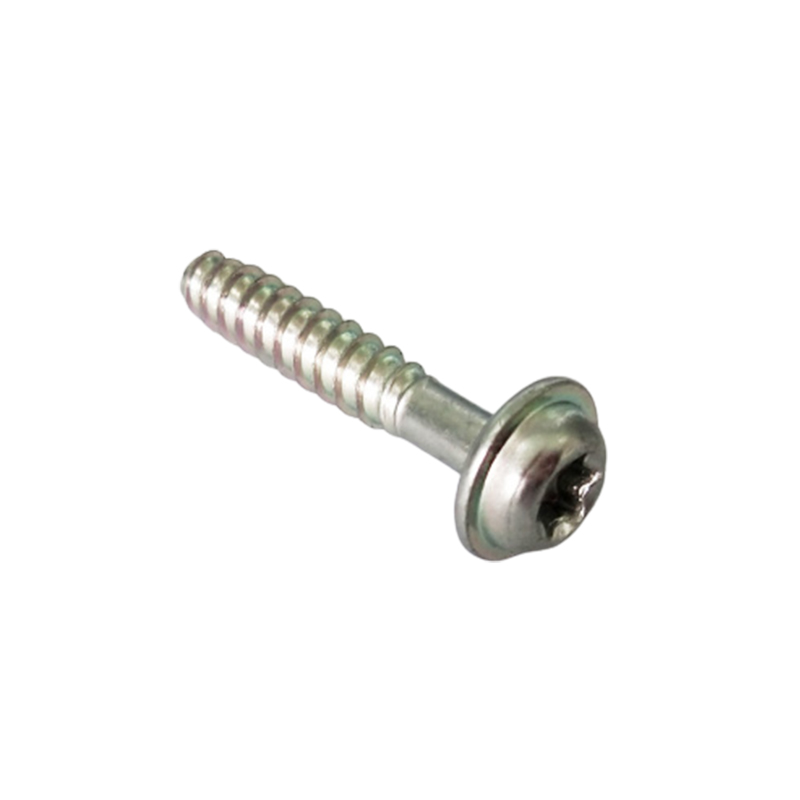
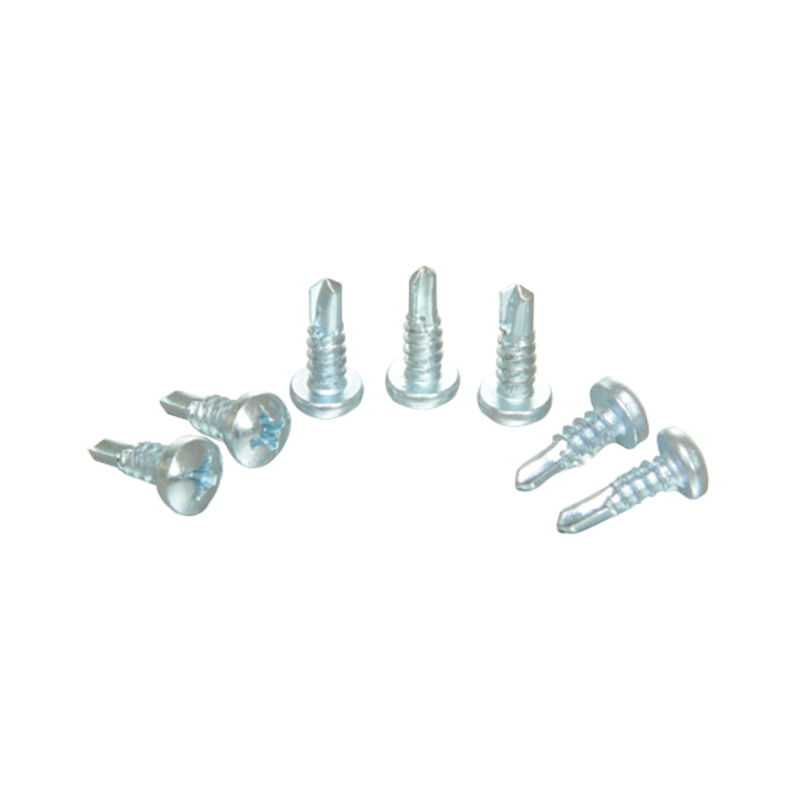 Șurub autoforant cu cap transversal Pentru asamblarea metal-metal, acest șurub autoforant cu cap cilindric încrucișat își taie propriul orificiu și filetul fără găurire prealabilă, economisind timp la fixările repetate. Vizualizare produs →
Acolo unde o îmbinare trebuie să reziste la vibrații, o formă de filet de blocare menține cuplul mult mai bine decât un șurub simplu autoforant, iar diferența se manifestă prin mai puține apeluri pe suporturile echipamentelor și panourile de acces.
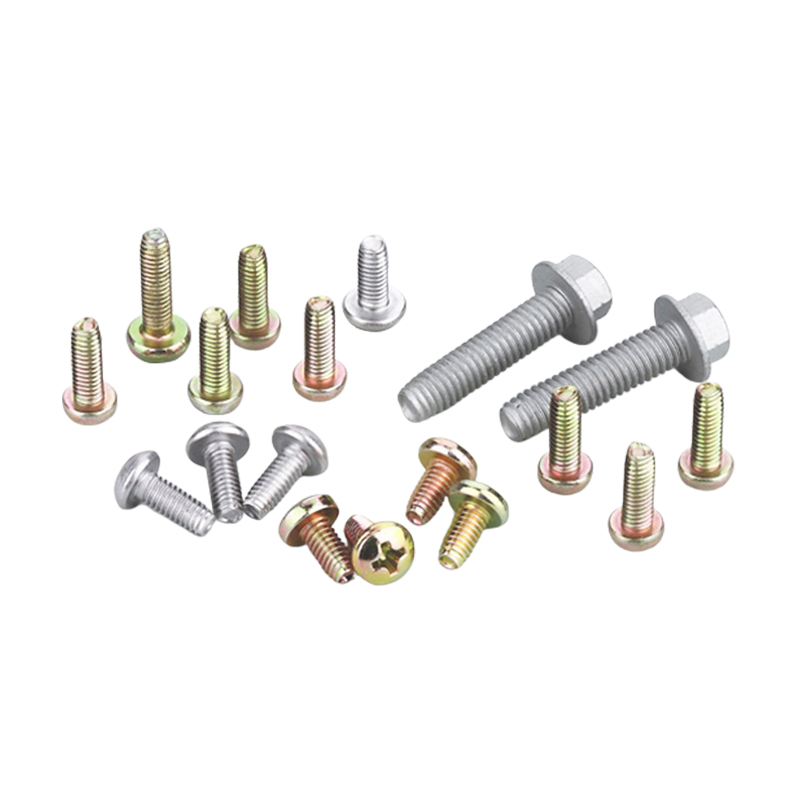 Șuruburi de blocare autofiletante din metal pentru îmbinări predispuse la vibrații Aceste șuruburi de blocare autofiletante formează propriile filete și rezistă slăbirii sub vibrații, făcându-le relevante pentru suporturile echipamentelor și panourile de acces. Vizualizare produs →
Pentru consolele care suportă greutate reală, un cap de șaibă cu flanșă împrăștie sarcina pe o zonă mai largă de oțel subțire și reduce foarte mult șansa ca un cap să treacă.
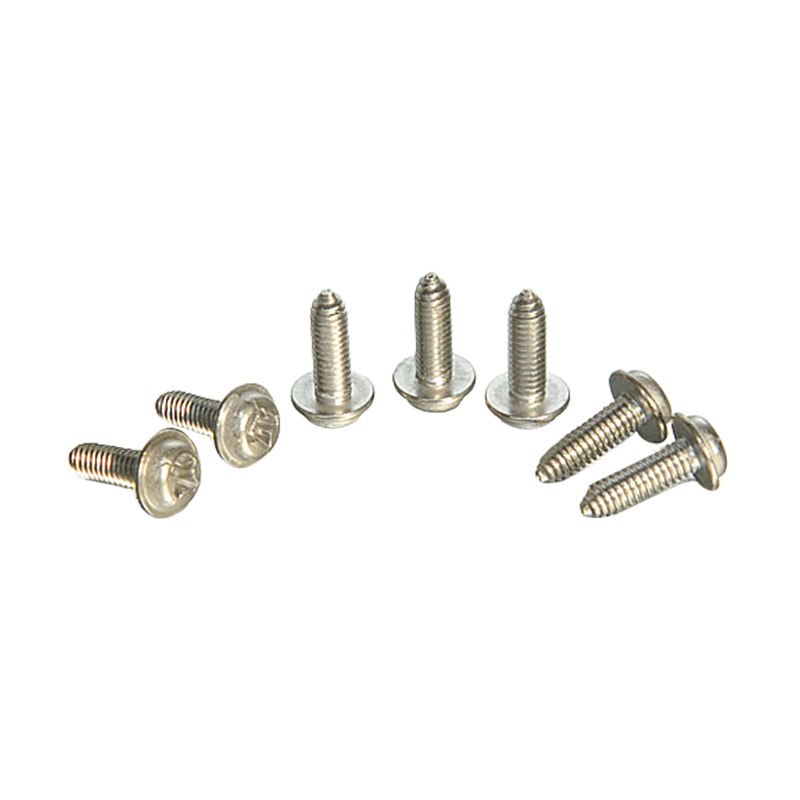
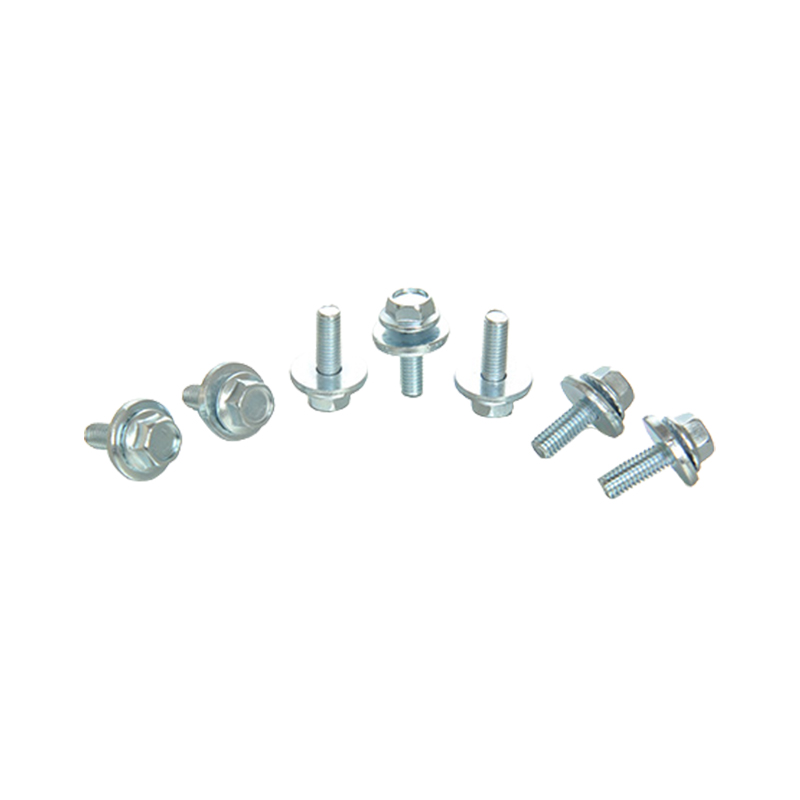
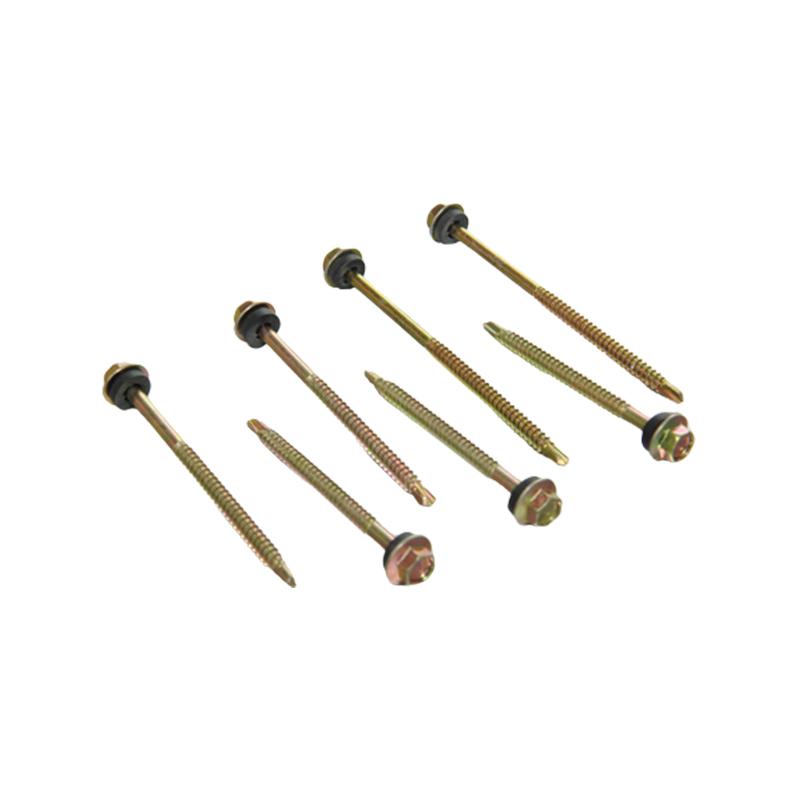 Flanșă hexagonală cu șuruburi autoforante Cu capul și plăcuța cu flanșă, acest șurub autoforant împrăștie sarcina și ajută la etanșarea suprafețelor, făcându-l relevant pentru suporturile care poartă greutate. Vizualizare produs →
Cumpărătorii de volum învață rapid că două cutii de aceeași dimensiune nominală se pot comporta foarte diferit pe site. Variabilele din spatele acestora sunt prezentate în acest ghid pentru achiziționarea de șuruburi autofiletante de înaltă calitate .
Găurirea găurii, pas cu pas
- Confirmați că ținta este un știft, nu o țeavă sau conductă. Un instrument de detectare a metalelor, plus o gaură de explorare prudentă este o practică standard.
- Marcați centrul benzii și verificați dacă marcajul se află bine departe de ambele flanșe.
- Țineți marcajul în centru, astfel încât bitul să nu poată trece pe suprafață.
- Începeți cu un burghiu pilot mic, de aproximativ 1/8 inch cobalt sau un burghiu treptat, la viteză mică.
- Țineți burghiul perpendicular. Presiunea constantă fără sarcină laterală produce o gaură rotundă; clătinarea produce unul oval care nu prinde nimic.
- Debavurați marginile găurilor și verificați diametrul înainte de a crește o dimensiune.
- Măriți în trepte mici. Nu sări niciodată drept la diametrul final pe oțel subțire.
Dacă dispozitivul de fixare este greu, găuriți mai întâi un știft, testați fixarea suportului și abia apoi repetați procesul pe al doilea știft. Ajustarea unei plăci de perete după ce trei găuri sunt deja în cadru este o modalitate costisitoare de a învăța aspectul.
Greșeli care slăbesc un cadru
- Găurirea flanșei sau a razei colțului în locul benzii. Acesta este cel mai dăunător obicei în cadrul structurilor metalice.
- Lărgirea unei găuri pentru că un dispozitiv de fixare nu se potrivește. Alegeți în schimb diametrul corect al șurubului.
- Găurirea prin ambii pereți ai unui știft și lăsând o deschidere ovală care nu captează nici un fir.
- Stivuiți găurile vertical în același știft, în loc să le distribuiți.
- Strângerea excesivă a șuruburilor autoforante pe oțel de calibrul 25 și 20 până când filetul se întinde.
- Găurirea orbilor în cavități necunoscute unde pot sta cablurile, conductele sau instalațiile sanitare.
Niciuna dintre aceste defecțiuni nu este vizibilă în ziua instalării. Acestea apar ca rosturi de gips-carton crăpate, un suport care se înclină sau un element de fixare care nu se va ține a doua oară când este strâns.
Biți, viteze și cuplu în practică
Biții acoperiți cu titan sunt cea mai frecventă dezamăgire în această lucrare. Acoperirea crește duritatea suprafeței, dar nu face nimic pentru oțelul de mare viteză subiacent, astfel încât marginea de tăiere se tocește pe materialul de calibrul 16 după câteva găuri. Bițile de cobalt și burghiile trepte manipulează oțelul format la rece mult mai constant. Rulați bucățile mici la aproximativ 500 până la 800 rpm, cu o presiune fermă și uniformă, deoarece o trecere rapidă a luminii supraîncălzește marginea și întărește oțelul sub vârf.
Șoferele cu impact sunt convenabile, dar neiertătoare pe crampoane de ecartament ușor. Pe calibrul 25 și 20, acțiunea de lovire îndepărtează fire și alungește găurile. Un burghiu echipat cu ambreiaj setat la o valoare scăzută a cuplului sau un control atent al declanșatorului, produce un loc mult mai fiabil, iar capul șurubului ar trebui să stea la nivel, fără a zdrobi banda.
O picătură de lichid de tăiere sau ulei ușor menține bitul rece și lasă o margine mai curată a găurii. Acest lucru contează atunci când dispozitivul de fixare are de prins doar câteva miimi de inch de oțel.
Găurirea în știfturi metalice se reduce la patru numere: ecartament, diametrul găurii, distanța la margine și geometria șurubului. Măsurați ecartamentul, mențineți orificiul centrat în bandă și cu mult sub jumătate din adâncimea știftului, lăsați flanșele neatinse și potriviți dispozitivul de fixare la conexiune. Fă asta și oțelul va ține exact ceea ce a fost conceput pentru a ține.